Perché sono state utilizzate due tecnologie di spruzzatura?
I grandi fogli colore e i componenti dei ventagli richiedevano impianti dedicati.
RIVERNICIATURA AUTO · CASO DI PRODUZIONE
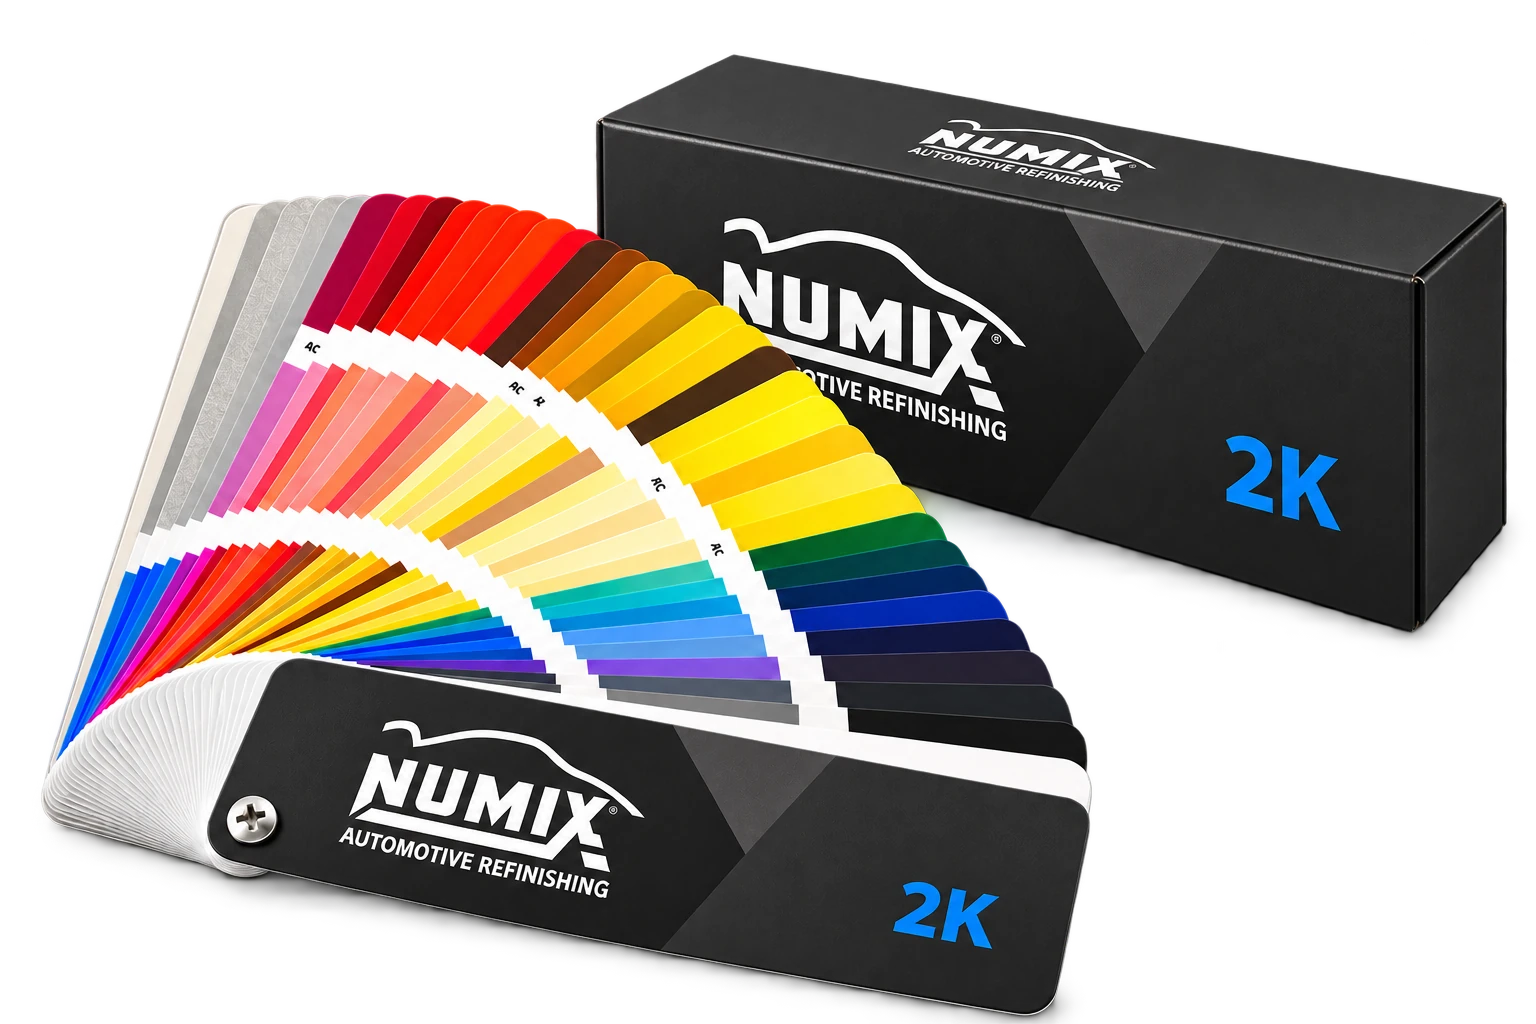
Per un cliente della riverniciatura auto con sede negli Emirati Arabi Uniti, PHOENiX Sample ha prodotto cartelle colori e ventagli 1K e 2K in diverse migliaia di unità per formato, con spedizioni verso più Paesi.
Panoramica
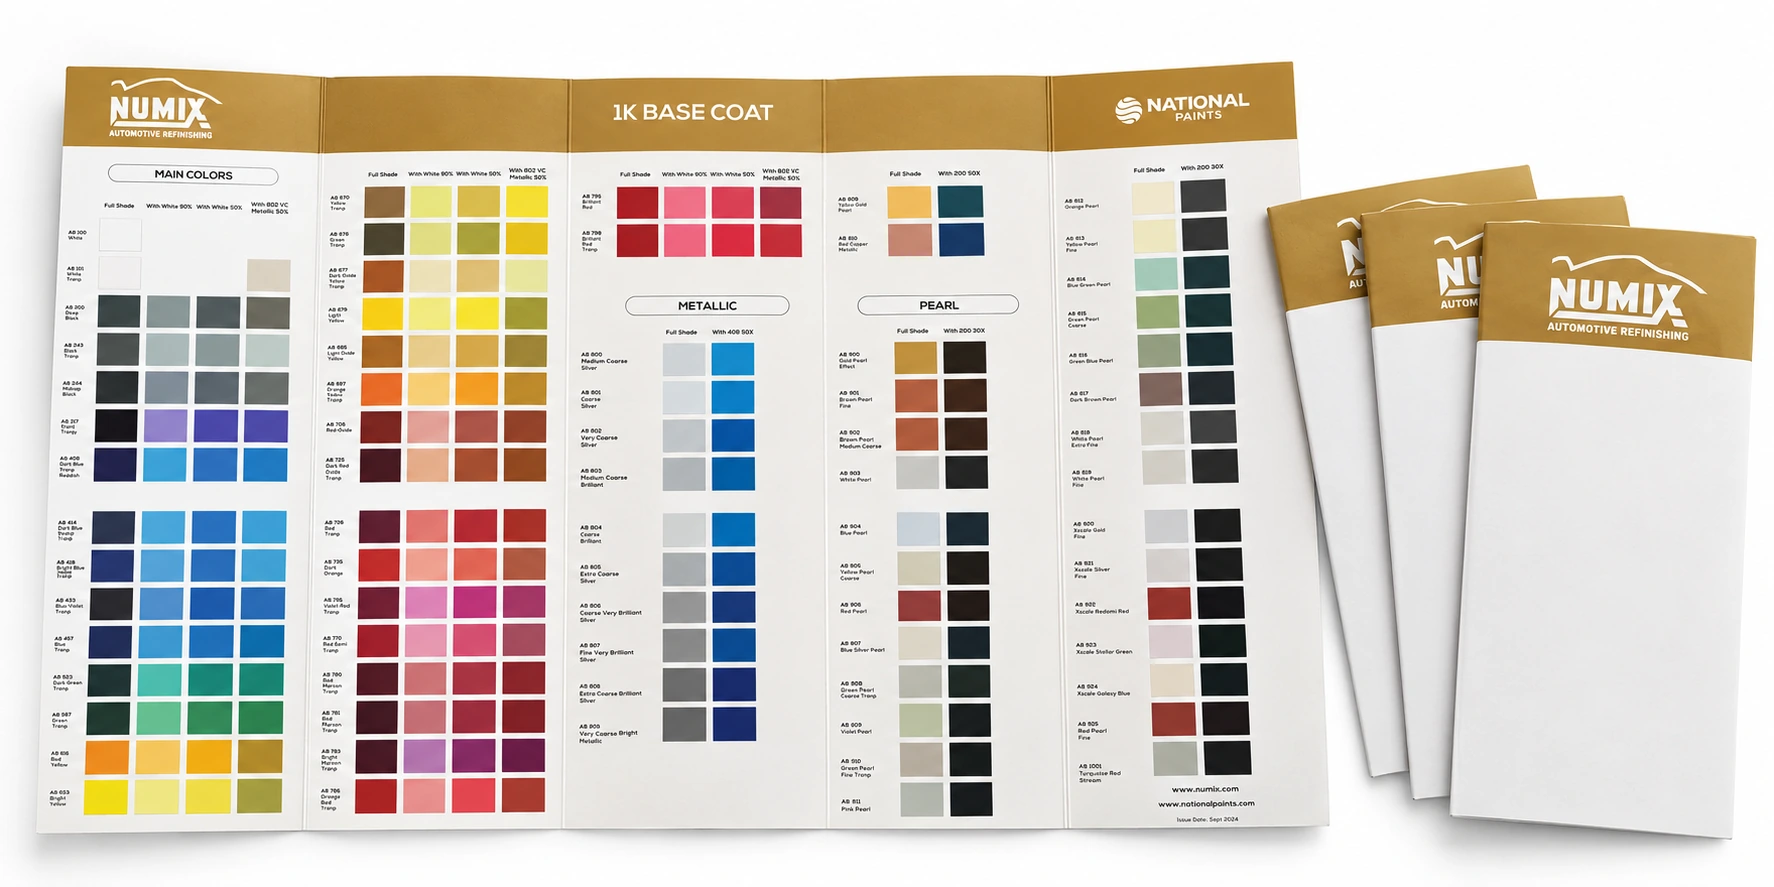
BASE 1K · 205 VOCI COLORE
PHOENiX Sample ha realizzato un programma completo di guide colore per un cliente internazionale con sede negli Emirati Arabi Uniti. Il progetto comprendeva i sistemi 1K e 2K, con cartelle colori e ventagli separati per ogni sistema.
I prodotti finiti sono stati spediti in quantità differenti verso più Paesi. Le destinazioni e i volumi esatti non vengono divulgati; il progetto rappresenta quindi un programma di distribuzione internazionale.
Ogni categoria comprendeva diverse migliaia di unità. Oltre alla corrispondenza cromatica, era essenziale la ripetibilità durante tutta la produzione.
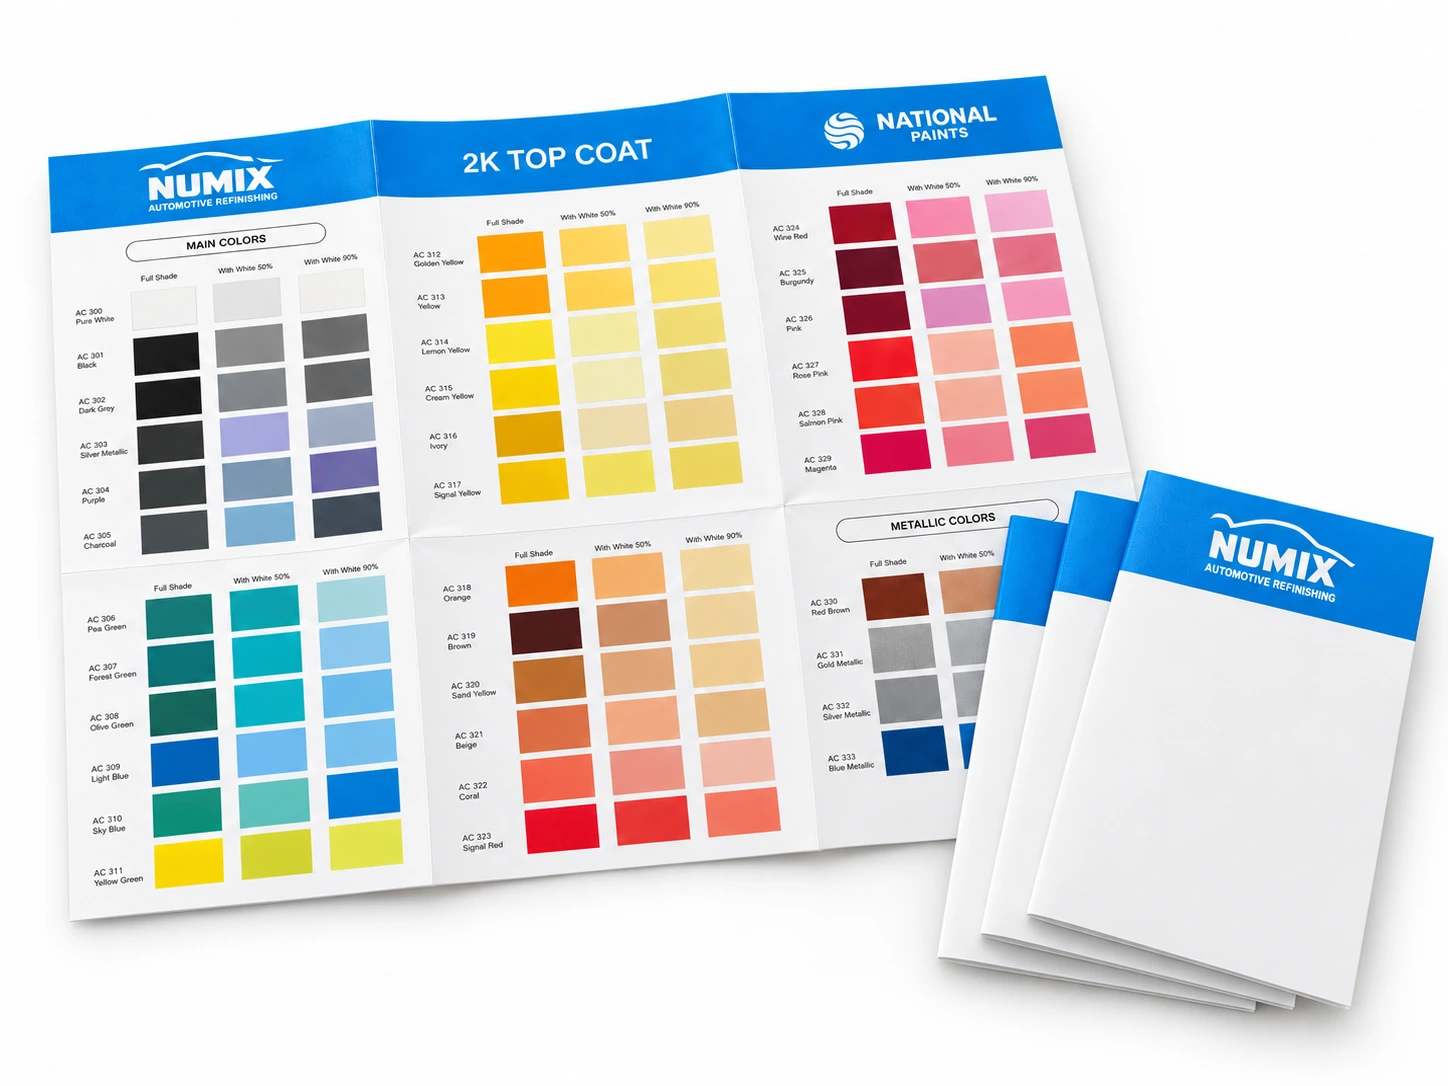
La gamma 1K Base Coat comprendeva 127 tinte unite, 24 metallizzate, 40 perlate e 14 Xirallic. La gamma 2K Top Coat contava 88 tinte unite e 8 metallizzate. Il totale è di 301 voci colore nei due sistemi; non è documentato se alcune referenze coincidano.
Sfida tecnica
FINITURA 2K · 96 VOCI COLORE
Le stesse tinte approvate dovevano apparire uniformi sulle cartelle di grande formato, realizzate con spruzzatura robotizzata, e sui ventagli prodotti con una macchina di spruzzatura dedicata.
La sfida era più complessa per metallizzati, perlati e Xirallic, sensibili ai parametri applicativi e all’angolo di osservazione.
Il progetto prevedeva campioni con vernice reale su due linee applicative, non la semplice stampa di nomi colore. I fogli grandi sono stati spruzzati con robot, mentre le strisce dei ventagli con una macchina dedicata. L’aspetto approvato doveva restare coerente in entrambi i formati.
Programma colore
I grafici mostrano il numero di voci per finitura e non valori colorimetrici misurati.
| Sistema | Pastello | Metallizzato | Perlato | Xirallic | Totale |
|---|---|---|---|---|---|
| 1K | 127 | 24 | 40 | 14 | 205 |
| 2K | 88 | 8 | — | — | 96 |
| Totale | 215 | 32 | 40 | 14 | 301 |
301 è la somma di 205 voci 1K e 96 voci 2K; non è noto se alcune tinte siano presenti in entrambi. Il trattino indica un tipo non elencato.
Corrispondenza e approvazione
Secondo il dossier, il 97% è stato approvato al primo ciclo. Il restante 3% è stato corretto e approvato al secondo.
100% approvato dopo due cicli
Percentuali riportate nel dossier; non è indicato il numero esatto di tinte per ciclo.
Sensibilità applicativa
ASPETTO METALLIZZATO · COERENZA FRA PROCESSI
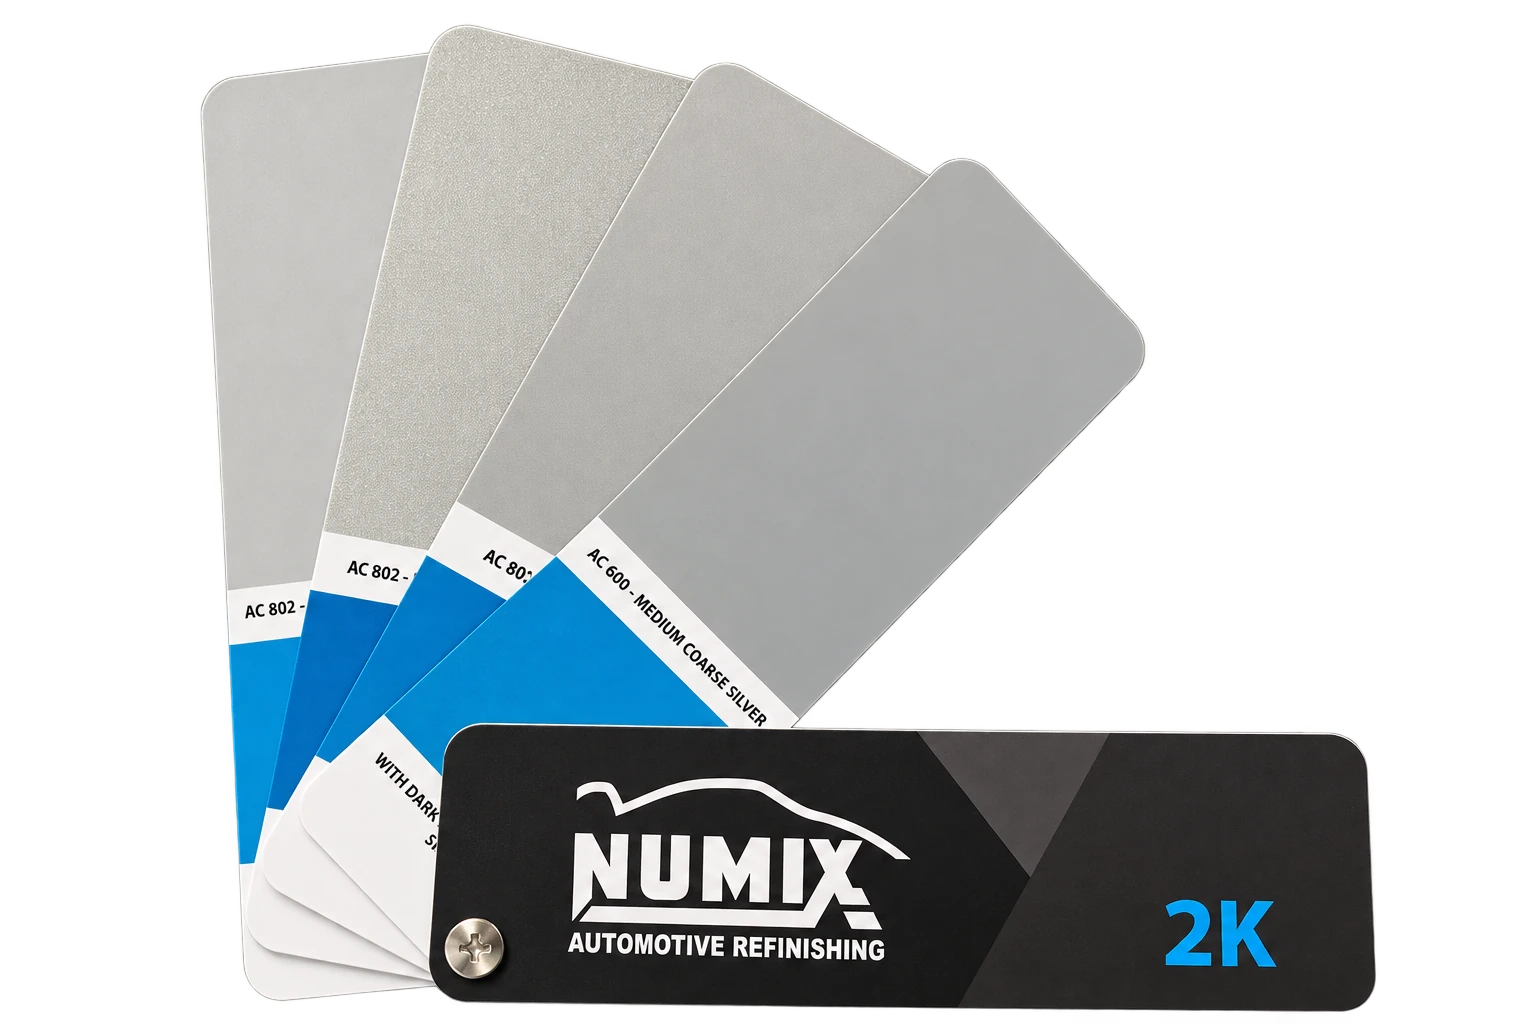
Scaglie di alluminio dall’aspetto simile possono reagire diversamente alle condizioni di spruzzatura. Piccole variazioni influiscono su colore frontale, flop, luminosità e aspetto metallico. Era quindi essenziale controllare entrambi i processi.
Sono stati considerati orientamento delle scaglie, texture e aspetto angolare. Anche perlati e Xirallic richiedevano controllo di spessore e orientamento dei pigmenti.
Per i metallizzati sono stati considerati face color, flop, distribuzione delle scaglie e luminosità a diversi angoli. Perlati e Xirallic erano sensibili anche allo spessore del film e all’orientamento dei pigmenti. Non vengono dichiarate tolleranze numeriche non documentate.
Processo produttivo
Ricezione e classificazione delle tinte pastello, metallizzate, perlate e Xirallic.
Adeguamento agli standard e primo invio per approvazione.
Controllo dell’aspetto sulle attrezzature effettive.
Spruzzatura robotizzata per cartelle e macchina dedicata per ventagli.
Verifica di uniformità, effetti e ripetibilità fra formati e lotti.
Collaudo finale e consegna dei quattro prodotti.
CONFRONTO DELLE FINITURE
Confronto tra tinte unite ed effetti metallizzati, perlati e Xirallic. Le percentuali riguardano le referenze colore, non le quantità prodotte.
Gli effetti 1K comprendono metallizzati, perlati e Xirallic; gli effetti 2K solo metallizzati.
Controllo qualità
I campioni approvati sono rimasti il riferimento: precisione, uniformità della vernice, superficie, effetti speciali, ripetibilità fra macchine e lotti e qualità dell’assemblaggio.
Obiettivo: un aspetto visivo uniforme in migliaia di cartelle e ventagli.
| Fase | Controllo documentato |
|---|---|
| Valutazione riferimenti | Classificazione delle tinte in unite, metallizzate, perlate e Xirallic. |
| Trasferimento alla produzione | Verifica dei campioni sulle linee robotizzate e sulla macchina per ventagli. |
| Confronto in produzione | Verifica di aspetto, uniformità, effetti e coerenza tra i formati. |
| Prodotto finito | Verifica tra lotti e qualità di assemblaggio dei quattro prodotti. |
Gli standard approvati dal cliente sono rimasti il riferimento fino all’assemblaggio. Sono documentati controlli di processo e aspetto, non tolleranze numeriche non comunicate.
Prodotti consegnati
Diverse migliaia di unità per categoria. Quantità esatte, misure e date non indicate.
Il ventaglio 1K è stato realizzato nell’ambito del programma con il sistema di spruzzatura dedicato ai ventagli.
Risultati dichiarati
Dati tratti dal documento fornito, in attesa di approvazione per la pubblicazione.
Le informazioni derivano dal brief di produzione fornito. Non sono dichiarate tolleranze o quantità per Paese non documentate.
DOMANDE SUL PROGETTO
I grandi fogli colore e i componenti dei ventagli richiedevano impianti dedicati.
L’aspetto dipende da orientamento delle particelle, condizioni di applicazione e angolo di vista.
I quattro formati sono stati realizzati in diverse migliaia di pezzi ciascuno, spediti in quantità variabili verso più Paesi.
Competenze correlate
PROCESS FLOW DIAGRAM
Le fasi di produzione specifiche del progetto.
Parliamo di standard, finiture, metodi produttivi e quantitativi.
Avete un progetto di campionatura del colore? Il nostro team è pronto a trasformare le vostre esigenze in soluzioni di campionatura e presentazione su misura.
Richiedi un preventivo