Pourquoi deux technologies de pulvérisation ?
Les grandes feuilles des cartes et les composants d’éventail nécessitaient des équipements d’application différents.
RÉPARATION AUTOMOBILE · ÉTUDE DE CAS INDUSTRIELLE
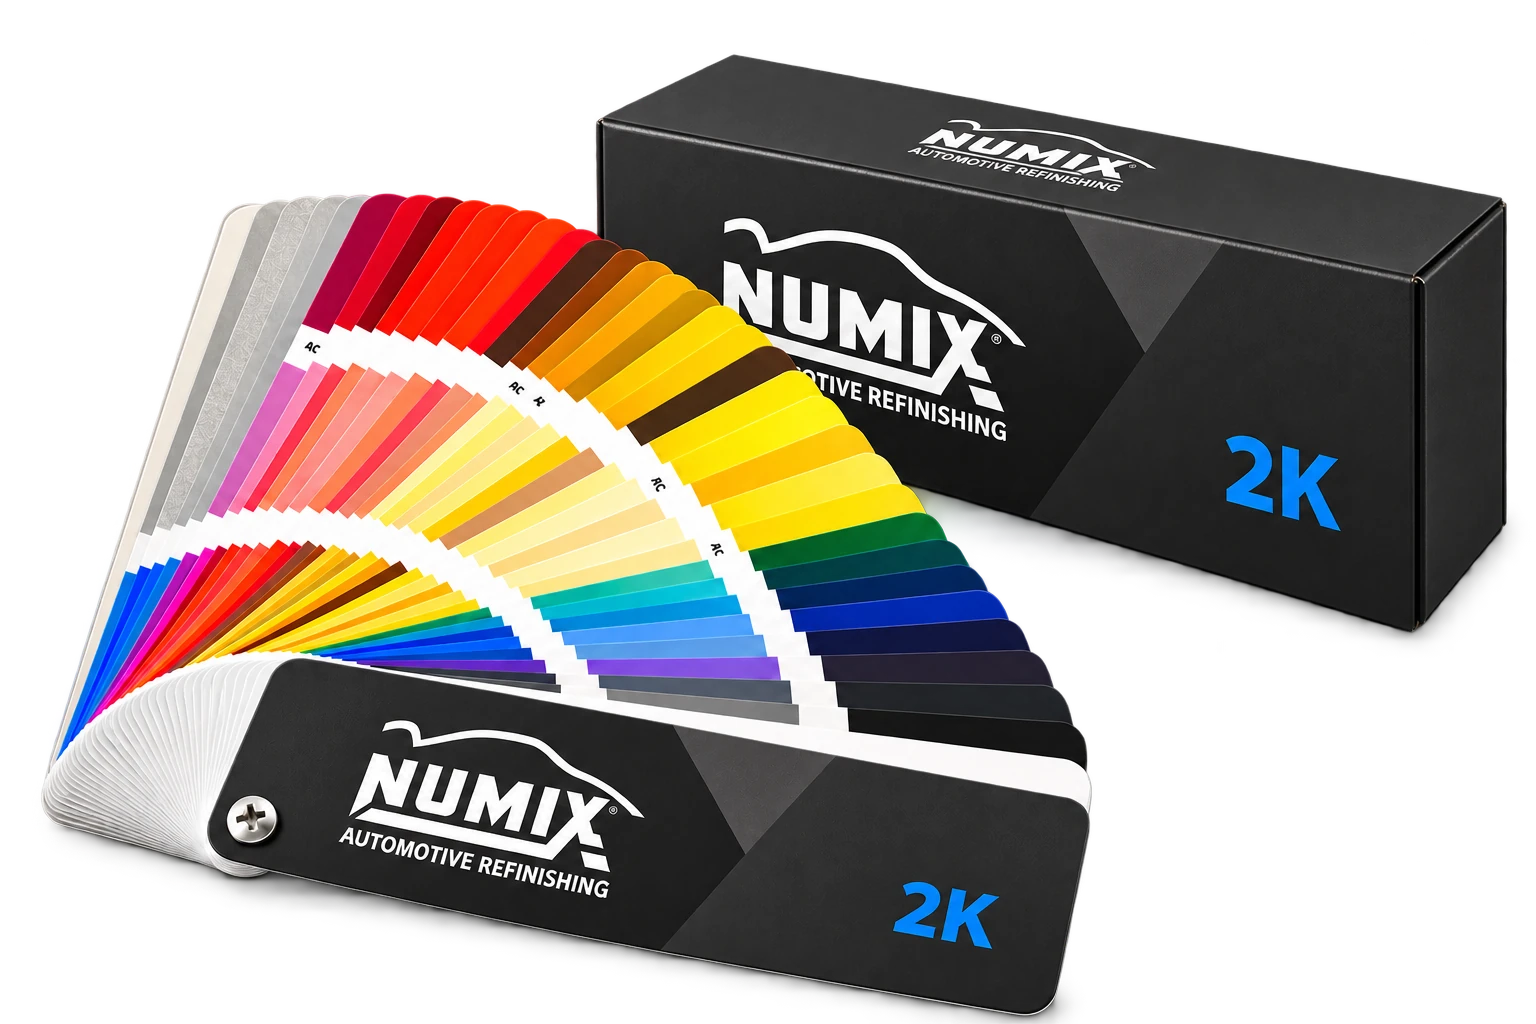
Pour un client spécialisé dans la réparation automobile basé aux Émirats arabes unis, PHOENiX Sample a fabriqué des nuanciers et des éventails 1K et 2K en plusieurs milliers d’exemplaires par format, avec des livraisons vers plusieurs pays.
Présentation du projet
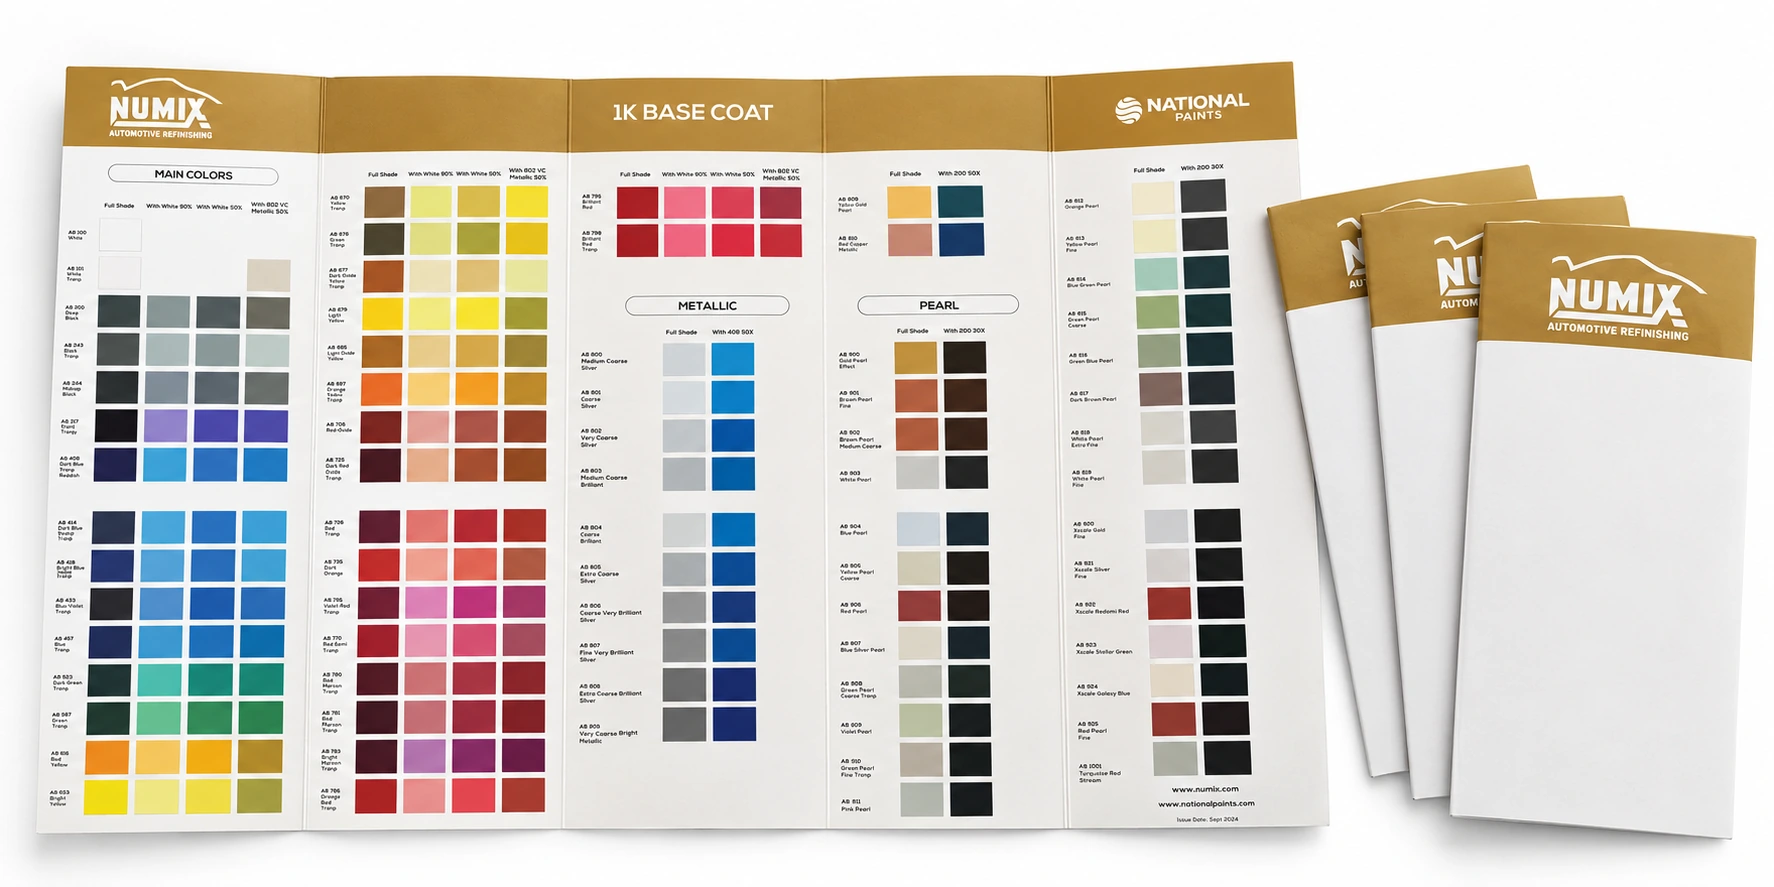
BASE 1K · 205 ENTRÉES COULEUR
PHOENiX Sample a développé un programme complet de nuanciers pour un client international basé aux Émirats arabes unis. Il comprenait les systèmes 1K et 2K, avec des cartes de couleurs et des éventails distincts pour chaque système.
Les produits finis ont été expédiés en quantités variables vers plusieurs pays. Les destinations et volumes par livraison ne sont pas publiés : le projet dépasse donc un seul marché national.
Chaque catégorie représentait plusieurs milliers d’unités. Au-delà de l’ajustement des teintes, le programme exigeait une reproductibilité visuelle sur toute la production.
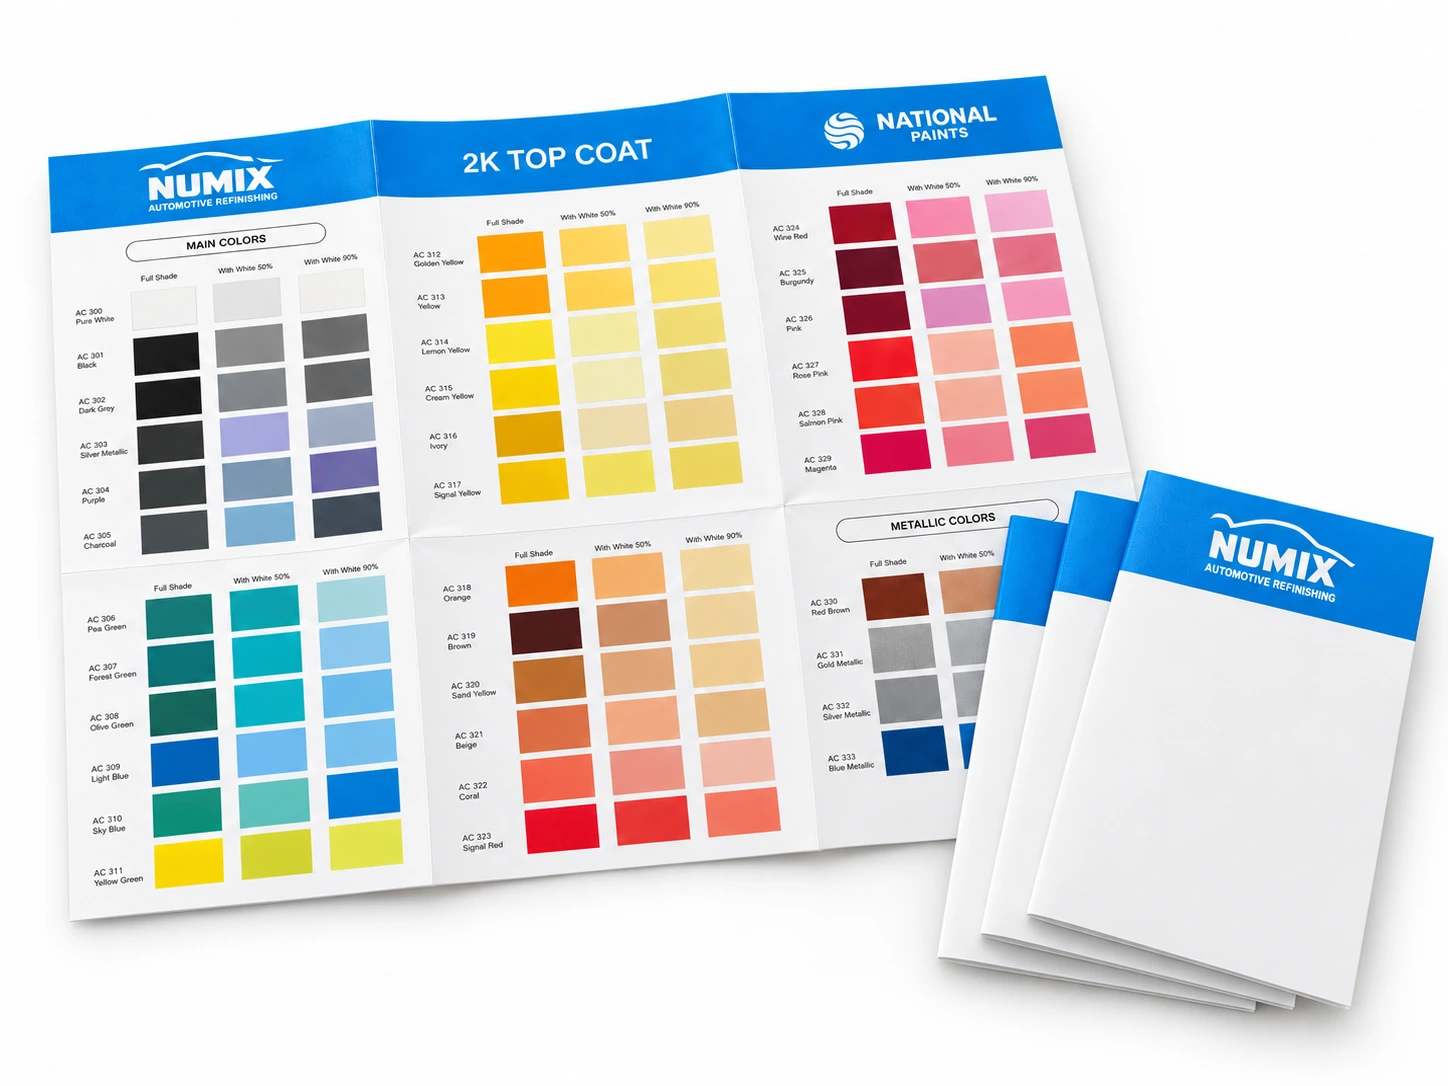
La gamme 1K Base Coat comprenait 127 teintes unies, 24 métallisées, 40 nacrées et 14 Xirallic. La gamme 2K Top Coat comptait 88 teintes unies et 8 métallisées. Cela représente 301 entrées couleur pour les deux systèmes ; le dossier ne précise pas si des références se recoupent.
Défi technique
FINITION 2K · 96 ENTRÉES COULEUR
Une couleur devait conserver le même aspect sur les grandes cartes peintes par pulvérisation robotisée et sur les éventails réalisés à l’aide d’une machine de pulvérisation dédiée.
Cette exigence était particulièrement sensible pour les effets métallisés, nacrés et Xirallic, dont l’apparence varie selon les conditions d’application et l’angle d’observation.
Il s’agissait de fabriquer des échantillons de peinture réelle sur deux lignes, et non simplement d’imprimer des noms de couleurs. La pulvérisation robotisée servait aux grandes feuilles des cartes, tandis qu’une machine dédiée produisait les éventails. L’aspect approuvé devait être reproductible dans les deux formats.
Programme couleur chiffré
Les graphiques montrent le nombre de références par catégorie de finition et non des valeurs colorimétriques mesurées.
| Système | Unis | Métallisés | Nacrés | Xirallic | Total |
|---|---|---|---|---|---|
| 1K | 127 | 24 | 40 | 14 | 205 |
| 2K | 88 | 8 | — | — | 96 |
| Total | 215 | 32 | 40 | 14 | 301 |
301 correspond à l’addition des 205 références 1K et 96 références 2K. Le dossier ne précise pas si certaines teintes figurent dans les deux systèmes. Un tiret indique une finition non listée.
Mise à la teinte et validation
Selon le dossier projet, 97 % des couleurs ont été validées dès la première présentation. Les 3 % restants ont été ajustés et validés au deuxième tour.
100 % validés après deux tours
Pourcentages rapportés dans le dossier ; le nombre exact de teintes par tour n’est pas indiqué.
Sensibilité du procédé
ASPECT MÉTALLISÉ · CONTRÔLE DES DEUX PROCÉDÉS
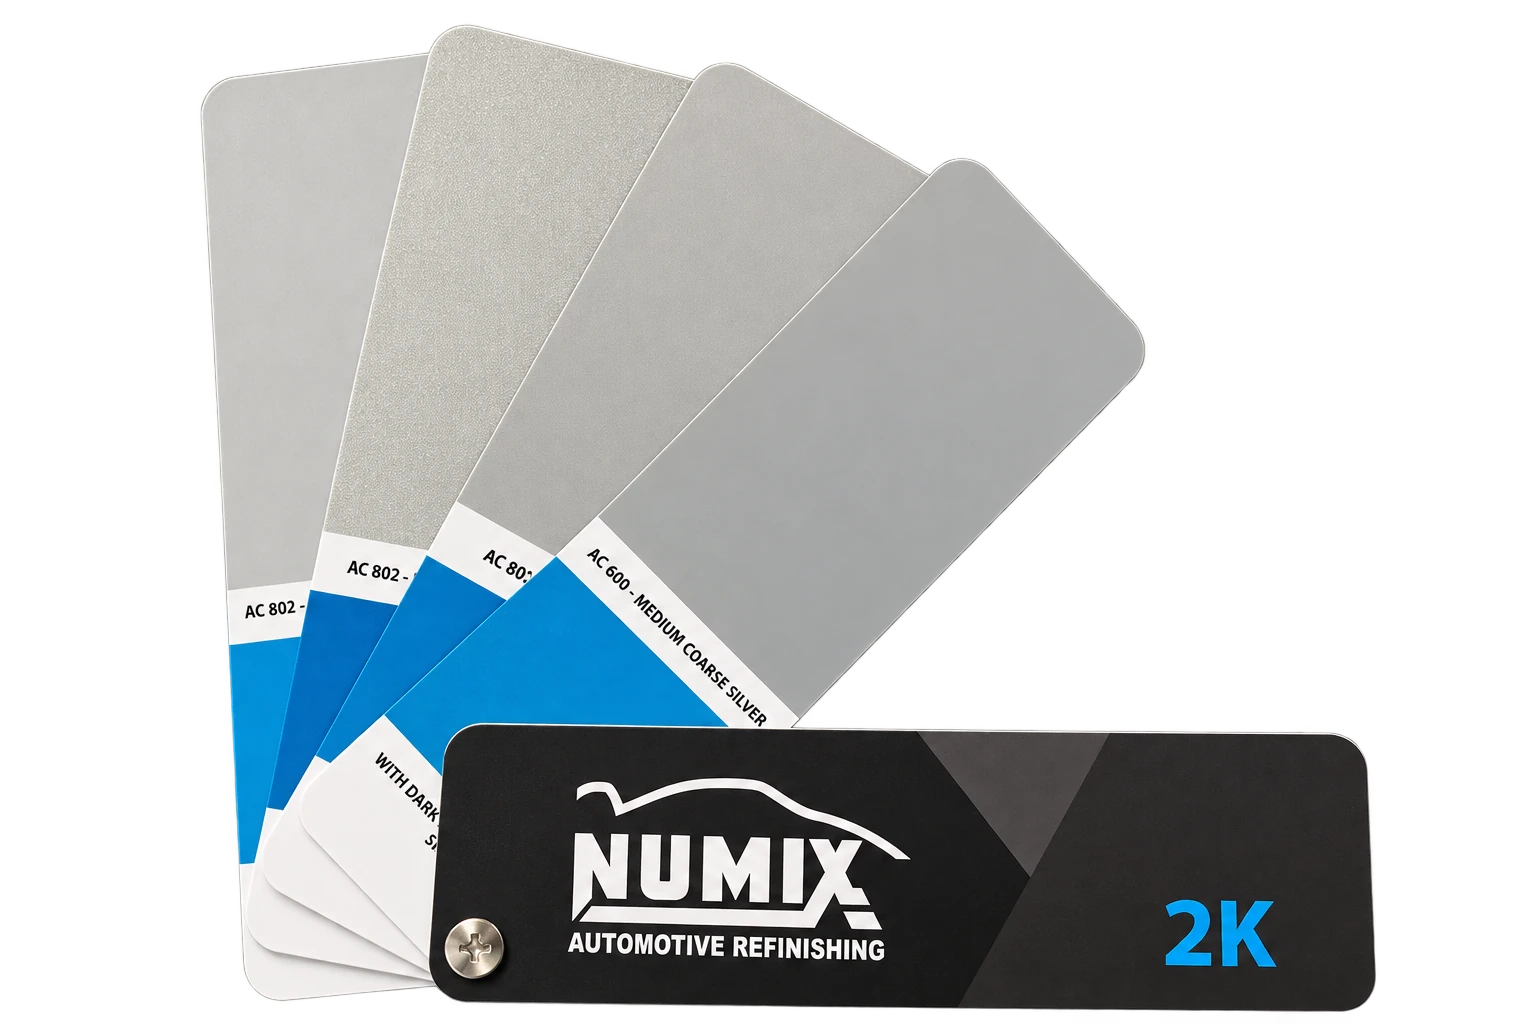
Des paillettes d’aluminium d’apparence proche peuvent réagir différemment aux conditions de pulvérisation. De légères variations influencent la couleur de face, le flop, la luminosité et l’effet métallique global. La maîtrise des deux procédés était donc essentielle.
Le contrôle portait aussi sur l’orientation des paillettes, la texture et l’effet selon l’angle de vue. Les nacrés et Xirallic demandaient une attention similaire à l’épaisseur et à l’orientation pigmentaire.
Pour les teintes métallisées, les vérifications portaient sur la couleur de face, le flop, la répartition des paillettes et la brillance selon l’angle. Les teintes nacrées et Xirallic étaient aussi sensibles à l’épaisseur du film et à l’orientation des pigments. Aucune tolérance chiffrée non documentée n’est revendiquée.
Fabrication
Réception et classement des teintes : unies, métallisées, nacrées et Xirallic.
Ajustement selon les standards transmis, puis première soumission au client.
Contrôle de l’aspect sur les équipements réels de production.
Pulvérisation robotisée pour les cartes ; machine dédiée pour les éventails.
Vérification de l’uniformité, des effets et de la répétabilité entre formats et lots.
Inspection et livraison des quatre catégories produites.
COMPARAISON DES FINITIONS
Répartition des teintes unies et des effets métallisés, nacrés et Xirallic. Les pourcentages portent sur les références couleur, pas sur les volumes produits.
En 1K, les effets comprennent les métallisés, nacrés et Xirallic ; en 2K, uniquement les métallisés.
Assurance qualité
Les échantillons approuvés sont restés la référence de production : justesse de teinte, uniformité du film, aspect de surface, effets spéciaux, reproductibilité entre machines et lots, qualité d’assemblage.
L’objectif était une représentation visuelle cohérente sur les cartes, les éventails et plusieurs milliers d’unités.
| Étape | Contrôle documenté |
|---|---|
| Évaluation des références | Classer les couleurs reçues en unies, métallisées, nacrées et Xirallic. |
| Transfert en production | Vérifier les échantillons sur la ligne robotisée de cartes et la machine d’éventails. |
| Comparaison en cours de fabrication | Contrôler l’aspect, l’uniformité, les effets et la concordance des deux formats. |
| Produits finis | Contrôler la régularité entre lots et la qualité d’assemblage des quatre produits. |
Les étalons approuvés par le client sont restés la référence jusqu’à l’assemblage final. Les contrôles décrits concernent les procédés et l’aspect, sans annoncer de tolérance numérique non publiée.
Livrables
Plusieurs milliers d’unités par catégorie. Les quantités exactes, dimensions et dates ne figurent pas dans le dossier.
L’éventail 1K a été fabriqué dans le cadre du programme au moyen du procédé de pulvérisation dédié aux éventails.
Résultats communiqués
Ces résultats proviennent du dossier fourni et nécessitent la validation finale avant publication.
Les chiffres proviennent du dossier de fabrication fourni pour cette étude. Aucune tolérance de laboratoire ni quantité par pays non communiquée n’est attribuée.
QUESTIONS DU PROJET
Les grandes feuilles des cartes et les composants d’éventail nécessitaient des équipements d’application différents.
Leur aspect dépend de l’orientation des particules, des conditions d’application et de l’angle de vue.
Les quatre formats ont été fabriqués en plusieurs milliers d’unités chacun, puis expédiés en quantités variables vers plusieurs pays non divulgués.
Savoir-faire associé
PROCESS FLOW DIAGRAM
Les principales étapes de fabrication propres à ce projet.
Parlons des standards, finitions, procédés et volumes de votre projet.
Vous avez un projet d’échantillonnage couleur ? Notre équipe est prête à transformer vos exigences en solutions d’échantillonnage et de présentation sur mesure.
Demander un devis