

PHOENiX Sample · 5 min de leitura · Última atualização:
Um protótipo feito à mão pode aprovar um conceito de design sem comprovar que o mesmo resultado se manterá em uma tiragem completa de fabricação. A produção introduz os lotes reais de materiais, as configurações das máquinas, o sequenciamento, a montagem e a embalagem. A aprovação da primeira produção deve testar esse sistema combinado e definir quais evidências permitem que a tiragem continue.
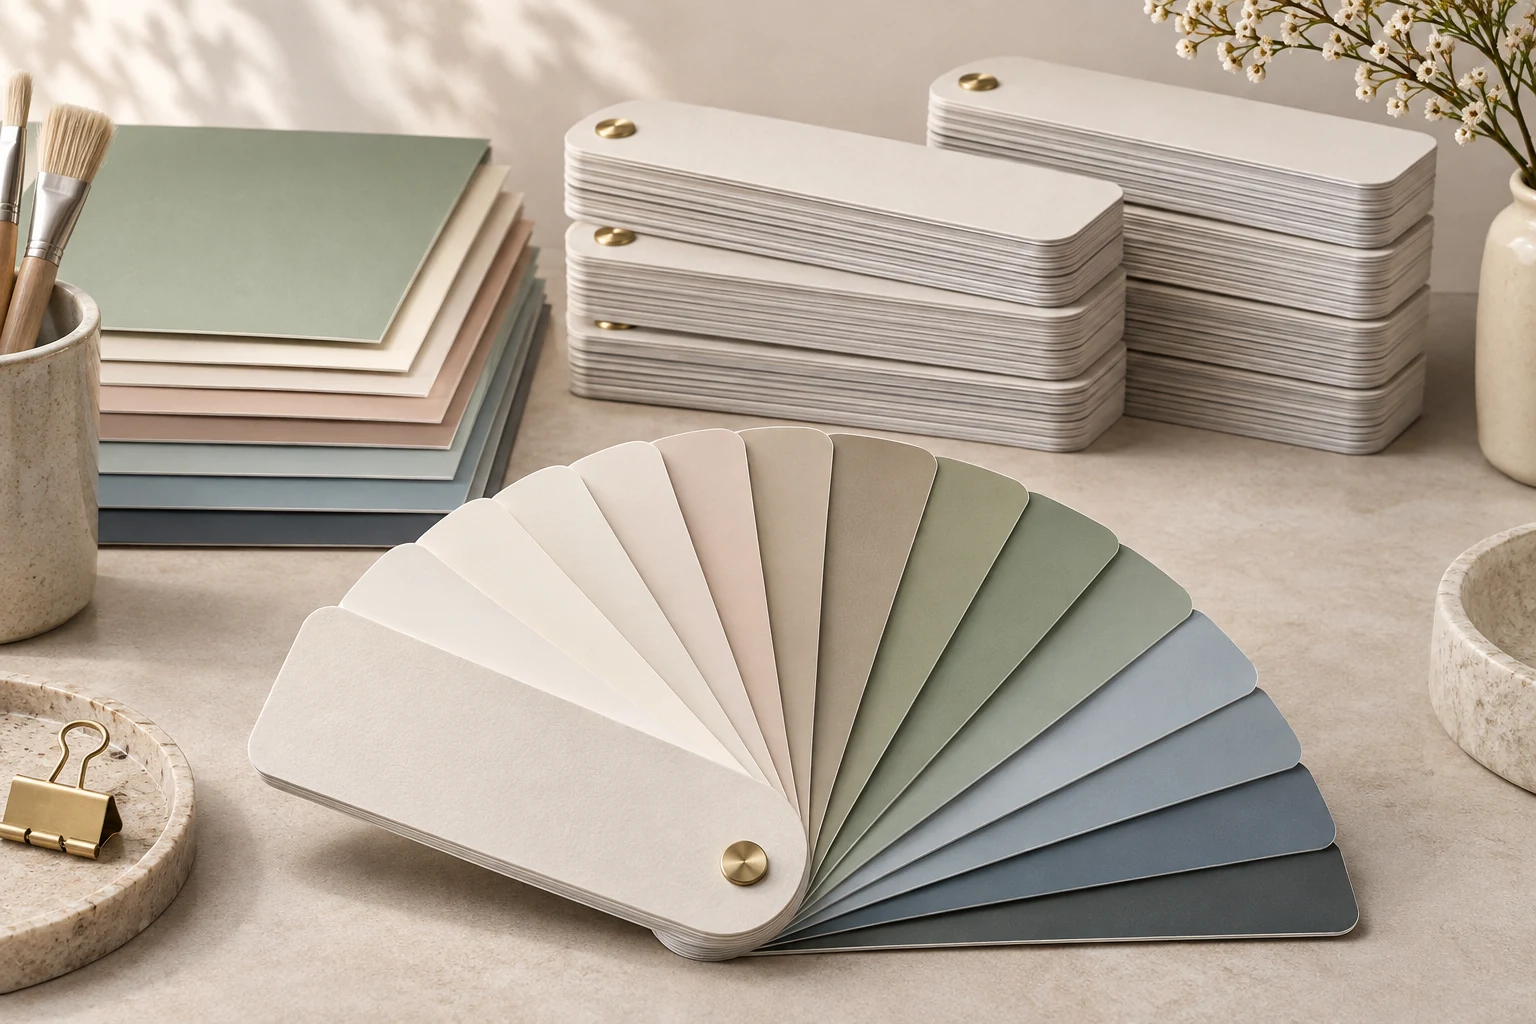
Protótipo de leque de cores ao lado de folhas de amostras de produção empilhadas (imagem gerada por IA).
Defina o que o protótipo aprovou
Liste as decisões já aceitas: dimensões, padrões de tonalidade, layout, substrato, acabamento, encadernação e embalagem. Marque tudo o que permaneceu provisório. Um protótipo montado com material substituto não deve se tornar silenciosamente uma aprovação do material final de produção.
Crie um pacote controlado de liberação com uma única revisão da arte, um cadastro aprovado de cores e padrões físicos identificados. Resolva arquivos contraditórios antes do início da produção. Se o nome de uma tonalidade mudar enquanto o código de cor permanecer fixo, torne essa relação explícita no registro de liberação.
Produza o lote piloto pelo fluxo de produção
Use os equipamentos, materiais e a sequência de montagem pretendidos sempre que for viável. Se o lote piloto omitir uma etapa ou usar um substituto, registre a limitação e identifique a verificação posterior necessária. Um corpo de prova especial preparado fora do fluxo de produção pode demonstrar a aparência, mas fornecer pouca evidência sobre repetibilidade.
Verifique mais do que o primeiro item conveniente. Inclua corpos de prova que revelem posições, etapas ou variantes de montagem relevantes. A seleção exata depende do processo; documente por que os corpos de prova escolhidos representam os riscos, em vez de aplicar um número arbitrário a todos os trabalhos.
Confira o processo de fabricação de leques de cores para o seu projeto.
Separe as etapas de aprovação
| Etapa | Evidência | Pergunta típica de liberação |
|---|---|---|
| Cor e aparência | Comparação com o padrão aprovado sob condições acordadas | A superfície produzida atende ao briefing? |
| Integridade do conteúdo | Verificação completa de código, nome e sequência | Toda amostra pode ser identificada corretamente? |
| Construção | Avaliação de dimensões, encadernação, aderência e manuseio | O produto montado funciona? |
| Consistência da produção | Verificações definidas em corpos de prova pertinentes | O resultado é suficientemente repetível para prosseguir? |
| Embalagem | Verificação de quantidade, proteção e etiquetas | O produto aprovado chegará ao destino correto? |
Uma cartela visualmente excelente com um código trocado ainda é uma falha grave. Mantenha a integridade do conteúdo como uma etapa separada, para que o atrativo de uma boa correspondência de cor não ofusque os erros de identificação.
Use a amostragem para sua finalidade prevista
A ASQ define amostragem de aceitação como o uso de uma amostra para tomar uma decisão sobre um lote, e seu glossário distingue conceitos relacionados de amostragem e inspeção. [1] Um plano de amostragem precisa de lote definido, método de seleção, critérios de aceitação e resposta à falha. Isso não significa que a conformidade de todos os itens não inspecionados tenha sido comprovada.
Não escolha um limite de qualidade aceitável (AQL) ou um tamanho de amostra simplesmente porque foi usado em outro trabalho. Acorde o plano de amostragem com a equipe de qualidade responsável, levando em conta a gravidade dos defeitos e os requisitos contratuais. Um AQL não é uma garantia de que um lote entregue contenha no máximo essa porcentagem de defeitos. Para uma arte específica ou um cadastro de tonalidades, verifique cada entrada, em vez de tratar entradas diferentes como intercambiáveis.
O NIST torna a distinção explícita: a amostragem de aceitação apoia uma decisão de aceitar ou rejeitar um lote, em vez de estimar sua qualidade geral. Mantenha essa finalidade separada do monitoramento contínuo do processo. [2]
Trate uma reprovação sem perder a rastreabilidade
Em um lote piloto ilustrativo, as verificações de cor são aprovadas, mas duas folhas estão invertidas na montagem. Retenha a produção afetada, identifique a causa na montagem, corrija a instrução e verifique um novo conjunto pelo fluxo corrigido. Preserve no registro as evidências da falha; substituí-las por um corpo de prova perfeito oculta o motivo da ação corretiva.
Se o retrabalho for permitido, especifique como ele será identificado e reinspecionado. Não misture material retrabalhado e material sem retrabalho sem um registro. A decisão de liberação deve identificar o que foi aceito, o que permanece retido e quem autorizou a continuidade.
Transfira o estado aprovado para a tiragem principal
Retenha amostras de produção assinadas, as configurações pertinentes e a identificação dos lotes de materiais. Defina situações que exijam nova aprovação, como a substituição de um material ou uma interrupção significativa do processo. Estabeleça verificações rotineiras capazes de detectar desvios após o lote piloto, em vez de presumir que a aprovação inicial abrange todas as condições posteriores.
Verifique mudanças ao longo do lote piloto
Identifique folhas do início, do meio e do fim do piloto. Meça as mesmas posições contra uma referência retida e preserve a ordem da produção. Se as últimas folhas tenderem a clarear, confira aplicação e secagem antes de liberar a série. Repita a parte afetada após corrigir. Use os três pontos para detectar indícios de deriva e colete mais dados ao longo do tempo para avaliar a estabilidade. NIST — Assessing Process Stability
Conclusão prática
O objetivo é uma referência de produção que operadores, profissionais de qualidade e o cliente consigam interpretar. Um registro conciso de liberação deve vincular a amostra física aceita, a revisão da documentação e os resultados de inspeção aplicáveis.