

PHOENiX Sample · 5 min de lecture · Dernière mise à jour le
Un prototype réalisé à la main peut valider un concept sans démontrer que le même résultat sera maintenu pendant une série complète. La production introduit les lots réels de matériaux, les réglages des machines, la mise en séquence, l’assemblage et l’emballage. La validation de la première production doit tester cet ensemble et définir les éléments qui permettent de poursuivre la série.
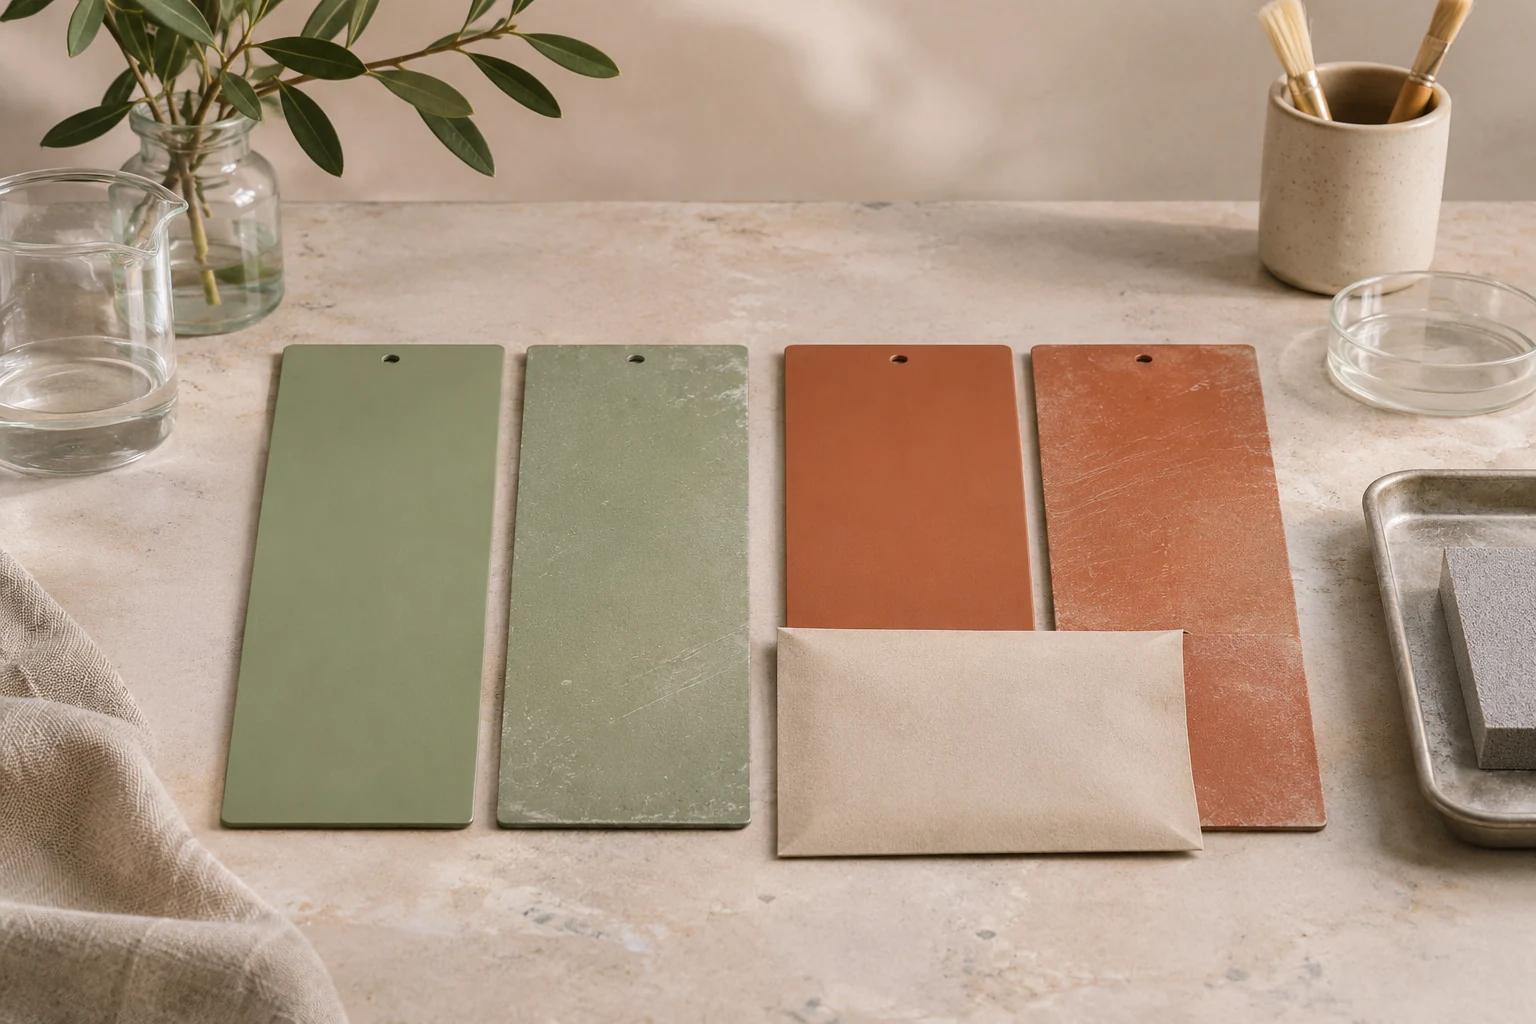
Illustration conceptuelle de cartes de teintes examinées lors d’une production pilote (image générée par IA).
Définir ce que le prototype a validé
Listez les décisions déjà acceptées : dimensions, cibles colorées, mise en page, support, finition, reliure et emballage. Signalez tout élément resté provisoire. Un prototype assemblé à partir d’un matériau de substitution ne doit pas devenir implicitement une approbation du matériau final de production.
Constituez un dossier de mise en production maîtrisé, avec une révision des fichiers graphiques, un registre des couleurs approuvé et des cibles physiques identifiées. Résolvez les contradictions entre fichiers avant le démarrage. Si le nom d’une teinte change alors que son code reste identique, explicitez cette relation dans le dossier de libération.
Réaliser le pilote selon le parcours de production
Utilisez autant que possible les équipements, les matériaux et la séquence d’assemblage prévus. Si le pilote omet une étape ou emploie un substitut, consignez cette limite et identifiez le contrôle ultérieur nécessaire. Un spécimen particulier préparé hors du parcours de production peut démontrer un aspect, mais apporter peu d’éléments sur sa répétabilité.
Ne contrôlez pas seulement le premier exemplaire facilement accessible. Incluez des spécimens représentatifs des positions, des étapes ou des variantes d’assemblage pertinentes. La sélection exacte dépend du procédé ; documentez pourquoi les spécimens choisis représentent les risques au lieu d’appliquer un nombre arbitraire à tous les projets.
Découvrez la fabrication des nuanciers éventails pour votre projet.
Séparer les points de validation
| Point de validation | Éléments justificatifs | Question type avant libération |
|---|---|---|
| Couleur et aspect | Comparaison à la cible approuvée dans les conditions convenues | La surface fabriquée respecte-t-elle le cahier des charges ? |
| Exactitude du contenu | Vérification complète des codes, des noms et de la séquence | Chaque échantillon peut-il être identifié correctement ? |
| Construction | Examen des dimensions, de la reliure, de l’adhérence et de la manipulation | Le produit assemblé fonctionne-t-il correctement ? |
| Régularité de production | Contrôles définis sur les spécimens pertinents | Le résultat est-il assez répétable pour poursuivre ? |
| Emballage | Vérification du comptage, de la protection et de l’étiquetage | Le produit approuvé arrivera-t-il à la bonne destination ? |
Une carte visuellement excellente portant un code interverti reste une défaillance grave. Traitez l’exactitude du contenu comme un point de validation distinct afin qu’un bon accord colorimétrique ne fasse pas oublier les erreurs d’identification.
Utiliser l’échantillonnage pour son objectif réel
L’ASQ définit l’échantillonnage pour acceptation comme l’utilisation d’un échantillon pour prendre une décision sur un lot ; son glossaire distingue également les notions connexes d’échantillonnage et de contrôle. [1] Un plan d’échantillonnage exige un lot défini, une méthode de sélection, des critères d’acceptation et une réponse prévue en cas d’échec. Il ne signifie pas que chaque exemplaire non contrôlé a été démontré conforme.
Ne choisissez pas un niveau de qualité acceptable (NQA, ou AQL en anglais) ni une taille d’échantillon simplement parce qu’ils ont servi sur un autre projet. Convenez du plan avec l’équipe qualité responsable, en tenant compte de la gravité des défauts et des exigences contractuelles. Un AQL ne garantit pas qu’un lot livré ne contient pas plus que ce pourcentage de défauts. Pour un fichier graphique ou un registre de teintes comportant des entrées distinctes, vérifiez chaque entrée plutôt que de les considérer comme interchangeables.
Le NIST précise la distinction : l’échantillonnage pour acceptation sert à décider d’accepter ou de rejeter un lot, plutôt qu’à en estimer la qualité globale. Il faut distinguer cet objectif du suivi continu du procédé. [2]
Traiter un échec de validation sans perdre la traçabilité
Dans un pilote, les contrôles couleur peuvent par exemple être satisfaisants alors que deux feuilles ont été inversées à l’assemblage. Bloquez les produits concernés, identifiez la cause, corrigez l’instruction et vérifiez un nouvel ensemble selon le parcours corrigé. Conservez les éléments de l’échec dans le dossier ; les remplacer par un spécimen parfait masquerait la raison de l’action corrective.
Si une reprise est autorisée, précisez comment elle est identifiée et contrôlée de nouveau. Ne mélangez pas les produits repris et les produits inchangés sans enregistrement. La décision de libération doit identifier ce qui est accepté, ce qui reste bloqué et la personne ayant autorisé la poursuite.
Transmettre l’état approuvé à la série principale
Conservez des échantillons de production signés, les réglages pertinents et l’identification des lots de matériaux. Définissez les événements imposant une nouvelle validation, comme une substitution de matériau ou une interruption importante du procédé. Prévoyez des contrôles réguliers capables de détecter une dérive après le pilote, plutôt que de supposer que la validation initiale couvre toutes les conditions ultérieures.
Vérifier l’évolution pendant le lot pilote
Identifiez des feuilles du début, du milieu et de la fin du lot pilote. Mesurez les mêmes positions contre une référence conservée et gardez l’ordre de production. Si les dernières feuilles tendent à s’éclaircir, vérifiez les relevés d’application et de séchage avant de lancer la série. Répétez la partie affectée après correction. Utilisez ces trois points pour dépister une dérive et recueillez d’autres données dans le temps pour évaluer la stabilité. NIST — Assessing Process Stability
Conclusion pratique
L’objectif est une référence de production que les opérateurs, le personnel qualité et le client puissent interpréter de la même manière. Un dossier de libération concis doit relier l’échantillon physique accepté, la révision documentaire et les résultats de contrôle applicables.