

PHOENiX Sample · 5 min de lectura · Última actualización:
Un prototipo hecho a mano puede aprobar un concepto de diseño sin demostrar que el mismo resultado se mantendrá durante una serie completa de fabricación. La producción introduce lotes reales de materiales, ajustes de máquinas, secuenciación, ensamblaje y embalaje. La primera aprobación de producción debe probar ese sistema combinado y definir qué evidencia permite continuar la serie.
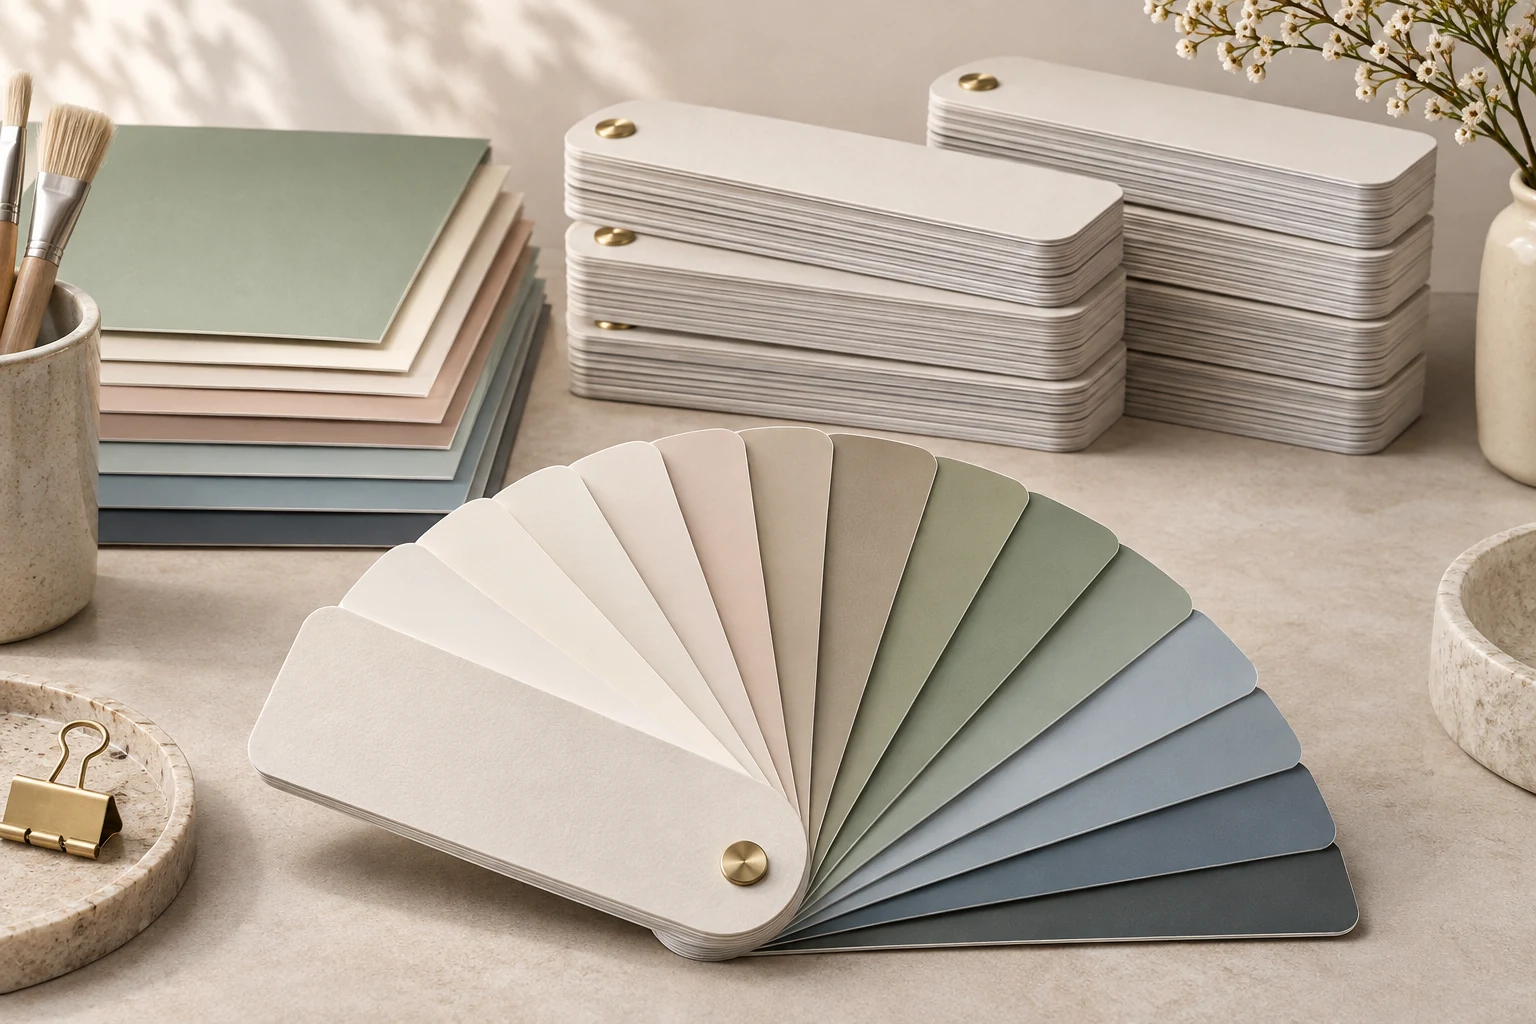
Prototipo de abanico de colores junto a hojas de muestras de producción apiladas (imagen generada con IA).
Definan qué ha aprobado el prototipo
Enumeren las decisiones ya aceptadas: dimensiones, objetivos de color, diseño gráfico, sustrato, acabado, encuadernación y embalaje. Señalen todo lo que haya quedado provisional. Un prototipo ensamblado con materiales sustitutos no debe convertirse silenciosamente en la aprobación del material final de producción.
Preparen un paquete de liberación controlado con una revisión del arte final, un registro de colores aprobado y objetivos físicos identificados. Resuelvan los archivos contradictorios antes de iniciar la producción. Si cambia el nombre de un color mientras su código permanece fijo, hagan explícita esa relación en el registro de liberación.
Fabriquen el lote piloto mediante la ruta de producción
Utilicen el equipo, los materiales y la secuencia de ensamblaje previstos siempre que sea viable. Si el piloto omite un paso o utiliza un sustituto, registren la limitación e identifiquen la comprobación posterior necesaria. Un ejemplar especial preparado fuera de la ruta de producción puede demostrar la apariencia, pero aportar poca evidencia sobre la repetibilidad.
Comprueben más que el primer artículo que resulte cómodo. Incluyan ejemplares que revelen posiciones, etapas o variantes de ensamblaje pertinentes. La selección exacta depende del proceso; documenten por qué los ejemplares elegidos representan los riesgos, en lugar de aplicar una cantidad arbitraria a todos los trabajos.
Consulta el proceso de fabricación de abanicos de colores para tu proyecto.
Separen los puntos de aprobación
| Punto de aprobación | Evidencia | Pregunta habitual para la liberación |
|---|---|---|
| Color y apariencia | Comparación con el objetivo aprobado en las condiciones acordadas | ¿La superficie fabricada cumple los requisitos? |
| Integridad del contenido | Verificación completa de códigos, nombres y secuencia | ¿Se puede identificar correctamente cada muestra? |
| Construcción | Revisión de dimensiones, encuadernación, adherencia y manipulación | ¿Funciona el producto ensamblado? |
| Uniformidad de producción | Comprobaciones definidas en ejemplares pertinentes | ¿El resultado es suficientemente repetible para continuar? |
| Embalaje | Verificación de cantidad, protección y etiquetas | ¿Llegará el producto aprobado al destino correcto? |
Una tarjeta visualmente excelente con un código intercambiado sigue siendo un fallo grave. Mantengan la integridad del contenido como un punto de aprobación independiente para que el atractivo de una buena correspondencia de color no eclipse los errores de identificación.
Utilicen el muestreo para su finalidad prevista
ASQ define el muestreo de aceptación como el uso de una muestra para tomar una decisión sobre un lote, y su glosario distingue conceptos relacionados de muestreo e inspección. [1] Un plan de muestreo necesita un lote definido, un método de selección, criterios de aceptación y una respuesta al fallo. No significa que se haya demostrado la conformidad de cada artículo no inspeccionado.
No elijan un límite de calidad aceptable (AQL) o un tamaño de muestra simplemente porque se utilizó en otro trabajo. Acuerden el plan de muestreo con el equipo de calidad responsable, teniendo en cuenta la gravedad de los defectos y los requisitos contractuales. Un AQL no garantiza que un lote entregado contenga como máximo ese porcentaje de defectos. Para un arte final o un registro de colores únicos, comprueben todas las entradas en lugar de tratar entradas diferentes como intercambiables.
NIST hace explícita la distinción: el muestreo de aceptación respalda una decisión de aceptar o rechazar un lote, en lugar de estimar su calidad global. Mantengan esa finalidad separada de la supervisión continua del proceso. [2]
Gestionen un punto de aprobación fallido sin perder trazabilidad
En un piloto ilustrativo, las comprobaciones de color se superan, pero dos hojas están invertidas en el ensamblaje. Retengan la producción afectada, identifiquen la causa de ensamblaje, corrijan la instrucción y verifiquen un conjunto nuevo mediante la ruta corregida. Conserven la evidencia del fallo en el registro; sustituirla por un ejemplar perfecto oculta el motivo de la acción correctiva.
Si se permite el retrabajo, especifiquen cómo se identifica y se vuelve a inspeccionar. No mezclen existencias retrabajadas y sin modificar sin un registro. La decisión de liberación debe identificar qué se aceptó, qué sigue retenido y quién autorizó la continuación.
Trasladen el estado aprobado a la serie principal
Conserven las muestras de producción firmadas, los ajustes pertinentes y las identidades de los lotes de materiales. Definan los desencadenantes de una nueva aprobación, como una sustitución de material o una interrupción significativa del proceso. Establezcan comprobaciones rutinarias que puedan detectar desviaciones después del piloto, en lugar de asumir que la aprobación inicial cubre todas las condiciones posteriores.
Comprueba los cambios durante el lote piloto
Identifica hojas del inicio, la mitad y el final del lote piloto. Mide las mismas posiciones frente a una referencia conservada y guarda el orden de producción. Si las últimas hojas tienden a aclararse, revisa aplicación y secado antes de liberar la serie. Repite la parte afectada tras corregirla. Usa estos tres puntos para detectar indicios de deriva y reúne más datos en el tiempo para evaluar la estabilidad. NIST — Assessing Process Stability
Conclusión práctica
El objetivo es una referencia de producción que puedan interpretar operadores, personal de calidad y cliente. Un registro conciso de liberación debe vincular la muestra física aceptada, la revisión documental y los resultados de inspección aplicables.