

PHOENiX Sample · 3 Min. Lesezeit · Zuletzt aktualisiert am
Eine Beschichtung, die sich ausreichend trocken anfühlt, ist nicht automatisch für jeden nachfolgenden Arbeitsschritt oder jede Prüfung bereit. Trocknung und Aushärtung verlaufen in Stufen. Welcher Zustand relevant ist, hängt von Material und Aufgabe ab. Ein Muster zur Farbbeurteilung, ein zu stapelnder Bogen und ein verpackungsfertiges Farbmuster können unterschiedliche Prüfungen erfordern.
Der Produktionsablauf sollte deshalb die Verarbeitungs- und Prüfbereitschaft definieren, statt sich auf den informellen Eindruck zu verlassen, die Oberfläche sehe trocken aus.
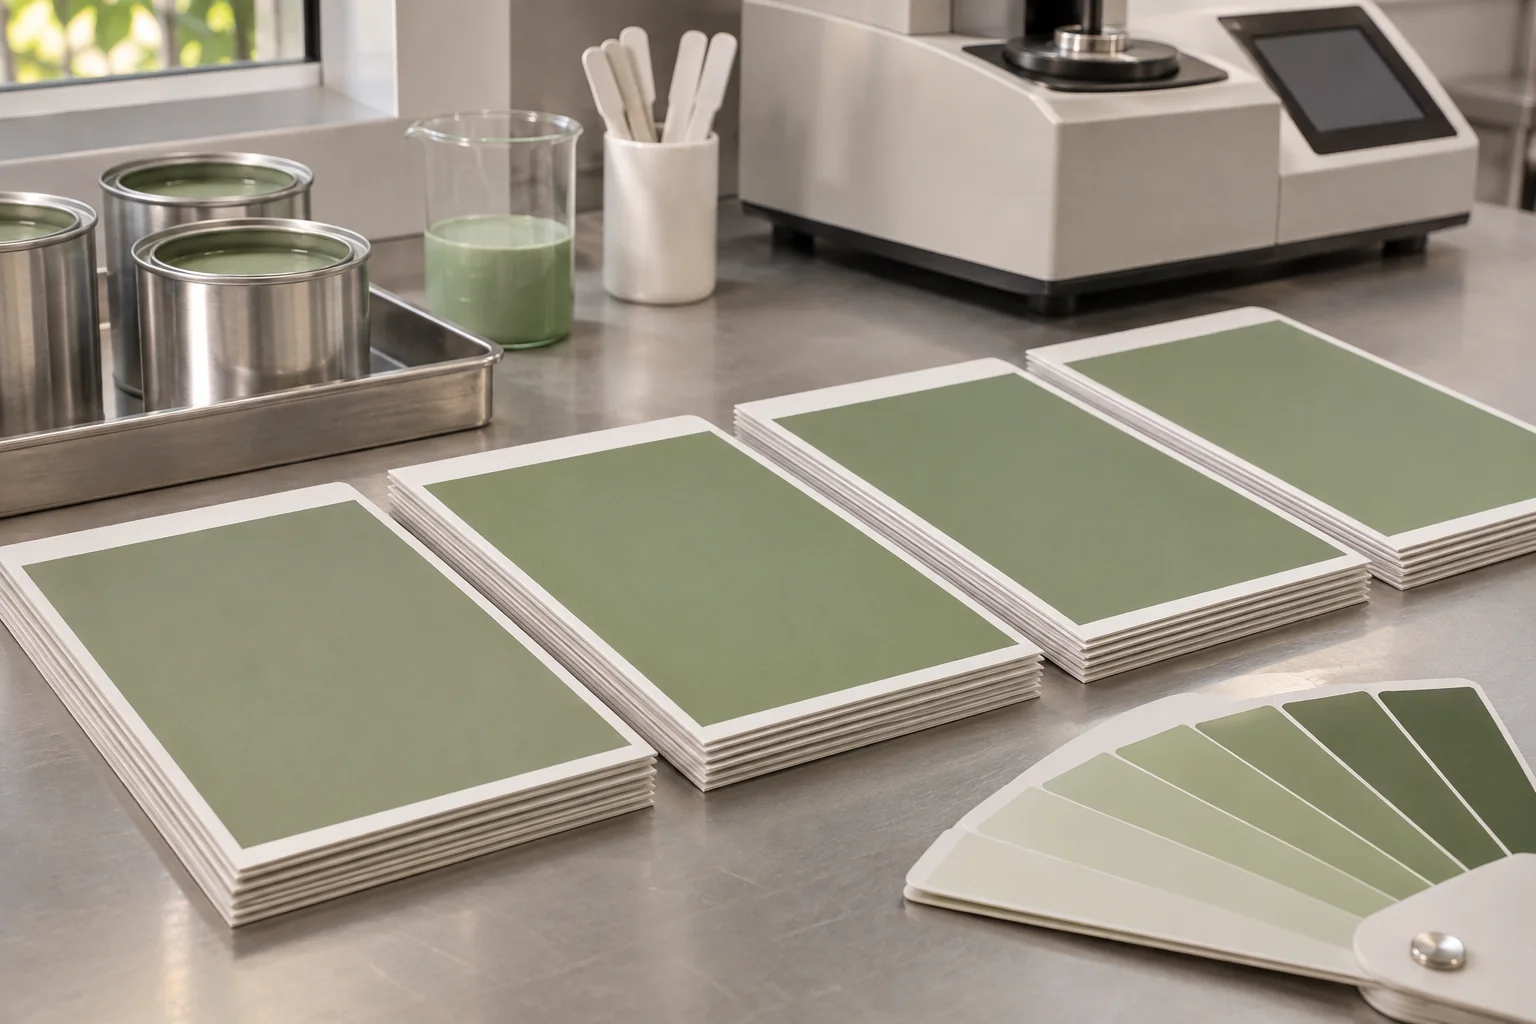
KI-generierte Konzeptillustration: Illustration zur kontrollierten Trocknung und Konditionierung beschichteter Farbmuster.
Die zu prüfende Trocknungsstufe benennen
Begriffe wie „set-to-touch“, „tack-free“ und „through-dry“ bezeichnen unterschiedliche Trocknungsstufen einer Beschichtung. Die Geräte von BYK zur Trocknungszeitprüfung dienen dazu, solche Verläufe zu charakterisieren. Verwenden Sie diese Begriffe innerhalb einer definierten Prüfmethode und nicht als austauschbare Beschreibungen. [1]
Befolgen Sie die technischen Anforderungen des Beschichtungssystems und legen Sie keine allgemeingültige Trocknungszeit für sämtliche Muster fest. Schichtdicke, Substrat und Prozessbedingungen können unterschiedlich sein. Eine brauchbare Spezifikation benennt den für den nächsten Arbeitsschritt erforderlichen Zustand und dessen Prüfung.
Die Erscheinungsprüfung an die Konditionierung knüpfen
Dokumentieren Sie, wann das Muster hergestellt wurde und in welchem Zustand es beurteilt wird. Der Vergleich eines frisch aufgetragenen Versuchs mit einer älteren, konditionierten Referenz kann Unsicherheit verursachen. Verlangt ein Projekt die Bewertung nach einem definierten Konditionierungsverfahren, ist dieses durchgehend anzuwenden.
Ein Muster, das eine frühe visuelle Kontrolle besteht, kann dennoch eine spätere Prüfung benötigen, wenn die freigegebene Methode dies vorsieht. Das bedeutet nicht, so lange zu prüfen, bis das gewünschte Ergebnis erscheint. Die Abfolge der Prüfungen sollte vor der Entscheidung vereinbart sein.
Das Muster zwischen den Arbeitsschritten schützen
Handhaben und lagern Sie Muster während ihrer Zustandsentwicklung so, dass keine Druckspuren, Verunreinigungen oder unbeabsichtigten Kontakte entstehen. Legen Sie fest, wann Bogen bewegt, gestapelt, geschnitten oder montiert werden dürfen. Ein einwandfreies Erscheinungsbild vor dem Stapeln beweist nicht, dass die Oberflächen unter Druck oder Kontakt unverändert bleiben.
Verwenden Sie repräsentative Versuche für den tatsächlichen Aufbau. Eine separat gelagerte kleine Laborkarte kann sich anders verhalten als ein Stapel größerer beschichteter Bogen. Der Prototyp sollte die Handhabungsbedingungen abbilden, die für das Endprodukt relevant sind.
Zeitliche Einflüsse und Rezepturprobleme unterscheiden
Eine beispielhafte Charge zeigt nach der Montage Oberflächenspuren, obwohl die Farbmuster zunächst akzeptabel aussahen. Die Untersuchung sollte den Zustand bei der Montage, Stapeldruck, Kontaktmaterialien und die maßgeblichen Zeitabstände einbeziehen, nicht nur die Farbrezeptur.
Ordnen Sie Prozessbeobachtungen der jeweiligen Charge zu. Wird das Problem durch eine Änderung der Wartezeit oder Handhabung gelöst, dokumentieren Sie die bestätigte Bedingung. Ein informeller Behelf darf nicht zu einer undokumentierten Voraussetzung werden, die nur einer einzelnen Person bekannt ist.
Die Freigabe an einen definierten Zustand binden
| Nächster Arbeitsschritt | Festzulegender Nachweis |
|---|---|
| Farbbeurteilung | Erforderliche Konditionierung und Betrachtungsmethode |
| Schneiden oder Weiterverarbeiten | Verarbeitungsbereitschaft von Oberfläche und Träger |
| Stapeln oder Montieren | Beständigkeit unter den relevanten Kontaktbedingungen |
| Verpacken | Zustand und Schutz des fertigen Musters |
Stapelfreigabe an einer separaten Probe prüfen
Erfüllt eine Karte nach der vorgesehenen Konditionierung das Farbkriterium, prüfen Sie zur selben Zeit eine gleich vorbereitete zweite Karte unter vorgesehener Stapellast, Kontaktmaterial und Kontaktdauer. Prüfen Sie beide Flächen auf Verkleben, Lackübertrag und Glanzspuren. Bei Spuren halten Sie die Stapelung zurück und testen mit geänderter Wartezeit oder Zwischenlage erneut. Schützen Sie die Farbprobe vor Kontaktschäden. ASTM D4946 behandelt die Blockfestigkeit von Bautenanstrichen. Für Karten mit Zwischenlagen gilt das vereinbarte Produktverfahren. ASTM D4946 — Blocking resistance of architectural paints
Praktisches Fazit
Die konkreten Prüfungen gehören in die Beschichtungs- und Produktspezifikation. Grundsätzlich muss die Bereitschaft eines Musters auf seinen nächsten Einsatz bezogen sein. Eine konsequente Trocknungs- und Konditionierungsdokumentation trennt Materialverhalten von bloßen Terminannahmen und erleichtert die Begründung späterer Qualitätsentscheidungen.